钢材表面抛丸除锈用高碳铸钢丸的磨损失效原理
钢材表面抛 (喷 )丸除锈 ,其除锈效果与钢丸的磨损失效有关 ,过去对其重视不够 。为此 ,采用欧文 寿命试验机模拟实际抛 (喷 )丸清理过程 ,采用 100%替代法测定二次淬火 +回火后的高碳铸钢丸的欧文寿 命 ,以 500次循环为 1个周期 ,测量每周期的质量损耗量及磨损形貌 ,计算比例 ,直至累计循环达到欧文循环 寿命的次数 。用扫描电镜观察分析钢丸磨损失效的形式 ,用质量比表征磨损形式比例 ,并分析磨损失效过程 。 结果表明 :钢丸的磨损失效属于冲击磨损 ,磨损失效形式主要包括表层剥落和心部脱落 ,循环 500次内以表层 剥落为主 , 1 000次以上心部脱落逐渐加强 ,直至约 3 000次时全部破碎 ;钢丸的磨损失效过程为低周次时破碎 率较低 ,出现表层剥落 ,高周次时破碎率较高 ,出现心部脱落 ,进而引起粒度的降低和损耗量的增加 。
0?前 言
对钢材实施抛?(喷?)丸处理?,能最大限度地去除其表面的锈迹 。过去?,多重视抛?(喷?)丸设备及清理效果?,?忽视了对钢丸自身磨损过程的研究?,因而其清理效果 往往不尽人意。清理效果除了直接与钢丸自身的质 量,如成分、硬度、粒度和密度等有关外,还与其欧 文寿命和磨损过程有关 。为此?,本工作用欧文寿命试 验机模拟抛?(喷?)丸清理设备?,用?100%替代法测定高 碳铸钢丸的欧文寿命?,并观察其磨损失效形式?,分析 讨论磨损失效的过程?,为提高钢丸的品质做了前期基 础工作 。
1?试 验
1. 1?试样的选用
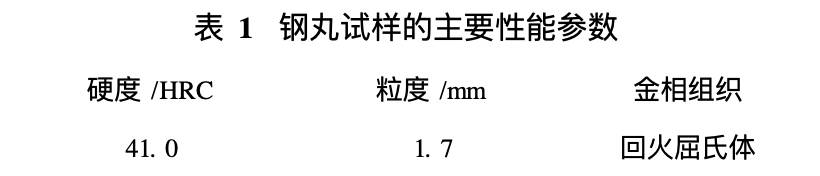
选用离心雾化成型的铸态高碳铸钢丸?(简称钢 丸),化学成分?(质量分数):0. 930%C,0. 640%Si, 0. 650%Mn,0. 019%S,0. 044%P,余量为?Fe。钢丸经?840?°C二次淬火?, 550?°C回火后?,取无异形、裂纹、气孔和收缩缺陷的颗粒作为试样,其主要性能参数见表表?1?。

1.2 测试方法
选取?20 g钢丸试样?,用欧文寿命试验机模拟钢丸 清理过程?,抛射速度为?61 m / s, 100%替代法测试其欧 文寿命为?2 995次。假设?3 000次时钢丸已完全消耗?,?则循环次数最大为?2 500?次?,从?500?次开始?,每隔?500?次为?1个周期?,得到?5组磨损样品。用?40目筛筛分每 周期磨损后的钢丸?,去除细小粉末?,用?JSM?26700F型扫 描电子显微镜?(?SEM?)观察形貌?,分析磨损失效形式?,在10倍放大镜下观察各磨损失效形式的比例?(质量比?)?,?用?HP SJ8250型扫描仪记录钢丸粒度和形貌的变化。
2?结果与分析
2. 1磨损失效形貌
对?5组磨损样品用扫描电镜观察后发现:在不同 循环次数下?,钢丸样品的磨损失效形式可归纳为表层 剥落和心部脱落?2大类?,属于冲击磨损?,具有不同的磨 损形貌和产生机理?,导致不同的磨损速度 。
2. 1. 1?表层剥落
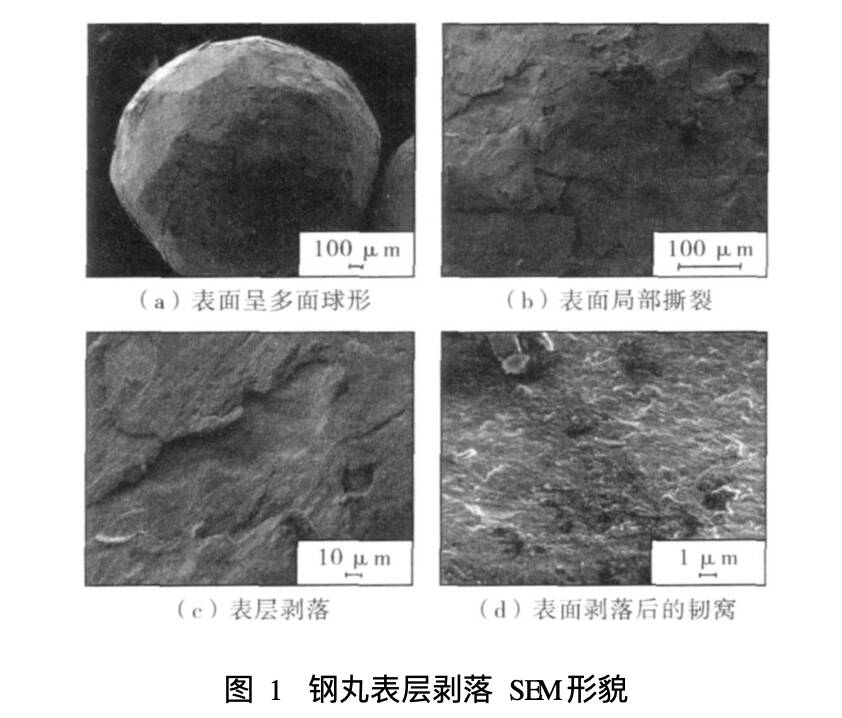
钢丸磨损样品呈多面球形?,其磨损失效形式为表层剥落?(见图?1a)。钢丸在欧文寿命机内循环被高速抛到硬靶(硬度?>63HRC)上,其动能除转化为热量外,?大部分被钢丸自身及碰撞的靶表面层所吸收?,引起钢 丸球面的局部塑性变形并形成?1个“小平面 ”结构?,此 处为压应力,每次抛打都会随机出现?1个不同的小平 面?,使钢丸呈多面球形。表层位错滑移形变发生加 工硬化?,引起钢丸表面硬度和强度提高,塑性和冲击 韧性降低 。两侧小平面所受压应力方向和大小不同?,?小平面交界处呈现拉应力。当拉应力大于抗拉强度或 剪切强度时?,表层出现横向裂纹?,局部表层撕裂而翘起(见图?1b)。多次抛打冲击后,裂纹继续横向扩展并相 互贯通?,发生表层剥落?(见图?1c)。从图?1d可以看 出?,断裂韧窝比较平整?,说明裂纹横向扩展并导致受力 表面与基体发生撕裂?,表层的剥落是低周次疲劳韧性 断裂。
2. 1. 2?心部脱落
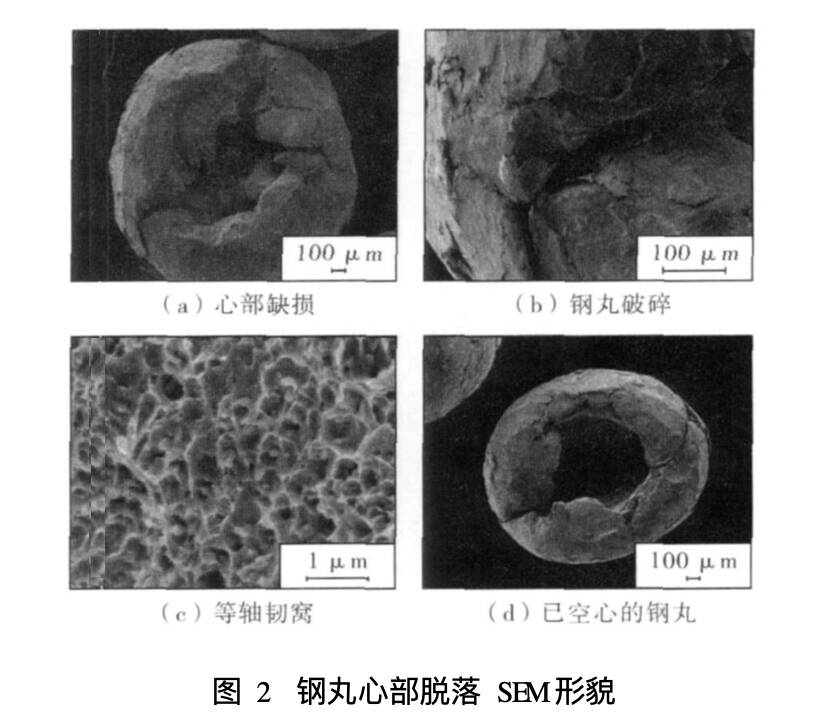
钢丸磨损样品中有的心部缺损或呈半状的碎粒?,其磨损失效形式为心部脱落?(见图?2a)。钢丸虽经回火 热处理?,硬度降低?,冲击韧性提高?,但仍然会因造粒雾 化成丸急冷凝固时心部发生碳析反应?,在高温下析出?C O ,?形 成 严 重 气 孔 、疏 松 、夹 杂 物 等 缺 陷?,?使 组 织 致 密 性 降低??。当钢丸受力时?,韧性比较好的表层部分发生 剥落?,受到表层形变的影响?,心部会产生裂纹?,且极易 沿心部缺陷纵向扩展?,使心部逐渐松动?,当裂纹扩展至 表层?,且表层所受交变负荷超过材料疲劳极限时?,表层 将发生破裂而引起钢丸破碎?(见图?2b)。图?2c为图?2b?中表层端口处的等轴韧窝形貌?,可见表层为裂纹纵向 扩展引起的韧性断裂 。松动的心部会沿破碎处呈块状 脱落?,形成?1个空心钢丸?(见图?2d)?,脱落后碎粒的外表 面会再次发生表层剥落 。
2. 2?磨损前后粒度及形貌变化
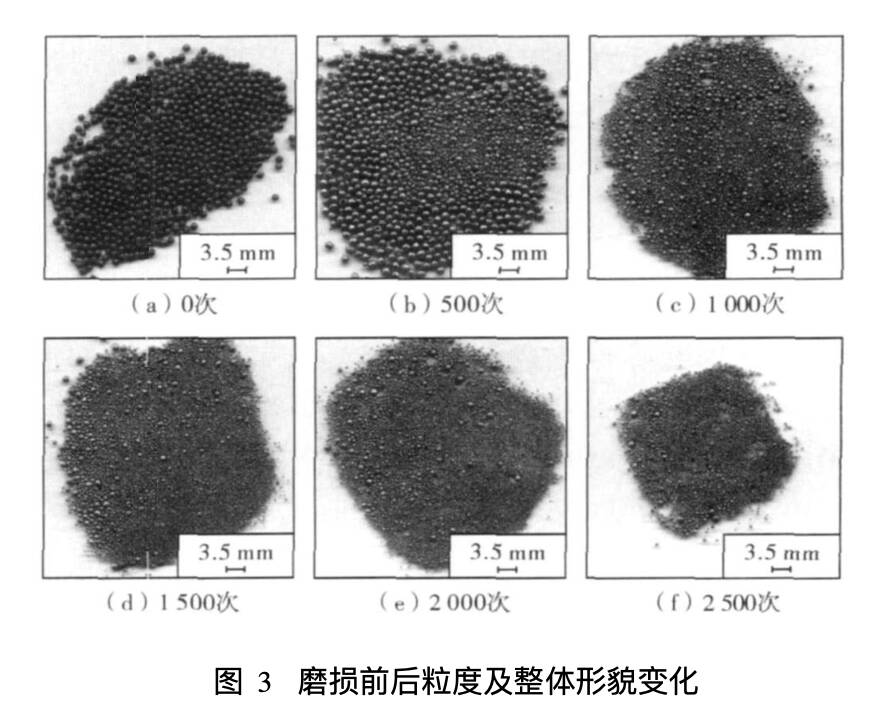
钢丸以一定动能抛?(喷?)到欧文寿命机的硬靶上?,最 明显的变化是平均粒度的减小。图?3是扫描仪记录的 磨损过程中钢丸粒度及形貌的变化图 。从图中可以看 出?,磨损前钢丸呈均匀的球形?,平均粒度为?1. 7 mm;经过500次循环后?,约有?40%颗粒破碎并产生块状颗粒及更 小的碎粒粉?,发生心部脱落?,但大部分颗粒呈多面球形?,?发生表层剥落?,平均粒度降低幅度不大?;循环次数增加到1 000次时?,只有约?20%的颗粒呈多面球形?,粒度大于?1. 0mm ,大部分颗粒粒度小于?0. 5 mm ,降幅明显?,显然是表 层剥落的颗粒破碎?,引起了心部脱落?;当循环次数增加到?2 500次时只有约?1%的颗粒呈球形?,其粒度在?0. 5 mm以下?,说明心部脱落引起了粒度的大幅度降低 。
2. 3?磨损失效形式比例及损耗量比例?
设钢丸磨损前的原始质量为?m?t?,磨损各阶段的损耗量为?mm l?,表层剥落颗粒质量为?m?s?,心部脱落颗粒质 量为?mc?,用?ms?/mt?和?mc?/mt?分别表征相同循环次数下?2种磨损失效形式的比例。图?4为?2种磨损失效形式 比例和损耗量比例与循环次数的关系。可见?, 2种磨损 形式的比例均呈现先增加后降低的趋势?,但其峰值出 现的位置不一样?,?m?s?/m?t?在?500次循环时达到峰值?,而?mc?/mt在1000次才达到峰值,即在较低循环次数时以 表层剥落为主?,随循环次数增加?,心部脱落比例增加?,?占主导地位。500次之内?,ms?/mt?和?mc?/mt?均呈上升趋 势?,是由于新钢丸在低周次循环时不断发生表层剥落?,?其中只有小部分发生表层剥落的钢丸所受应力超过低 周疲劳极限而发生心部脱落;在?500~1 000次内循环 时?,ms?/mt?骤然下降?,mc?/mt?上升且占主导地位?,说明大 部分表层剥落的颗粒已经发展为心部脱落?,发生心部 脱落的颗粒数量相对增加?; 1 000?~2 500次循环时?,?ms?/mt和?mc?/mt?均下降?,但?mc?/mt?占主导?,说明此阶段 不但表层剥落的颗粒不断发生心部脱落?,而且心部脱 落的颗粒也明显地破碎损耗?,但?m?c?/m?t?下降的幅度要 明显大于?m?s?/m?t?,说明心部脱落引起了较高的破碎率 。
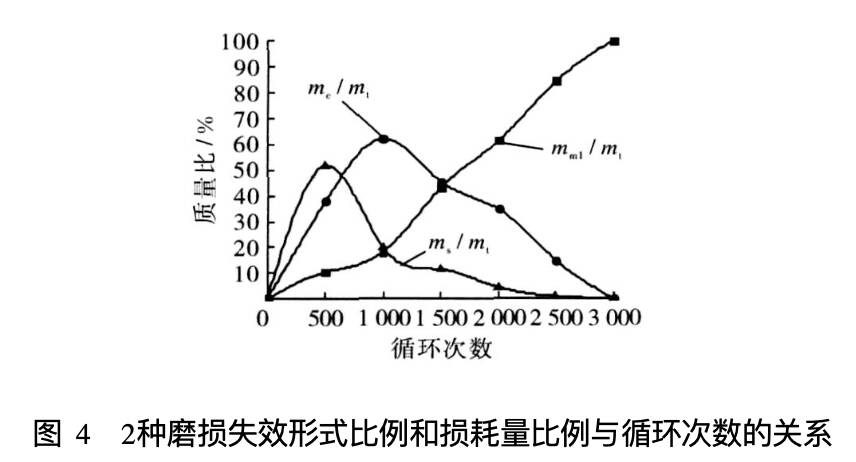
损耗量包括欧文寿命机内被除尘袋除去的小于 0. 300 mm 的碎屑和磨损后通过 0. 425 mm 筛孔筛下的 碎粒 。图 4中的损耗量比例曲线显示了损耗量与循环 次数的关系 ,呈逐渐上升的类抛物线状 ,损耗量随循环 次数的增加而不断增加 , 500次和 1 000次时损耗量占 原始总量的 10. 5%和 18. 1%,而 1 500次时达到 43. 1%,2 000次和 2 500次后分别达到 61. 1%和 84. 2%;曲线的斜率代表了磨损速率 ,可见 1 000次以 前磨损较慢 , 1 500次以后磨损速度加快 ,这也说明在 较低周次 m s /m t 占主导地位时 ,引起的损耗量较小 ,而
在较高周次mc /mt占主导地位时,引起的损耗量大。 由上可知 ,钢丸的磨损失效属于冲击磨损 ,循环初 期表现为表层剥落 ,随着循环次数的增加 ,钢丸所受应 力累加 ,超过其低周疲劳极限时 ,发生破碎 ,产生心部 脱落 ,从而引起了粒度明显降低和损耗量明显增加 ,直至大部分表层剥落转变为心部脱落 。高品质的钢丸磨 损失效形式应以表层剥落为主 。
3 结 论
(1)经二次淬火?+回火处理的高碳铸钢丸,其抛?(喷?)丸产生冲击磨损?,磨损失效形式包括表层剥落和心部脱落 。
(2)用?100%替代法测得钢丸样品的欧文寿命为2 995次?;随循环次数的增加?,平均粒度逐渐降低?,损耗 量明显增加?, 0~500次循环磨损较慢?, 1 000~1 500次 循环磨损速度较快 。
(3)钢丸的磨损失效过程为低周次时破碎率较低 , 出现表层剥落 ,随着循环次数增加 ,所受应力累加 ,当 其超过低周疲劳极限时 ,表面剥落的颗粒逐渐发展为 破碎率较高的心部脱落颗粒 ,直至钢丸失效 。
喷抛丸设备、喷丸强化技术服务,182 0189 8806 文章链接:/2122/
 shotpeen
 微信联系咨询
